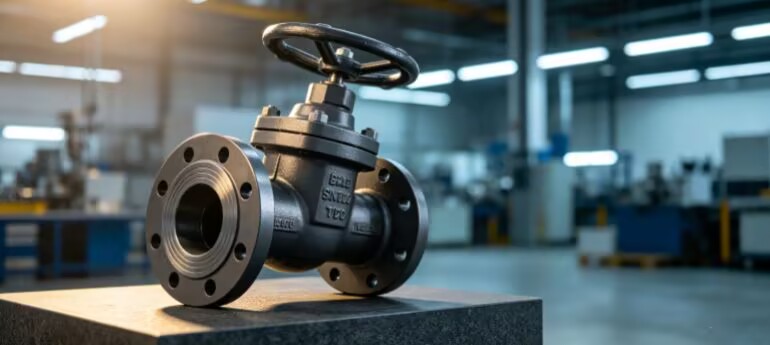


铸件内部的气孔、缩松、夹渣等缺陷直接影响产品性能和使用寿命。X光片检测是铸件质量控制的重要手段,但不同材质、不同壁厚的铸件对胶片的要求差异很大,科学选型和工艺优化是提升检测效率的关键。
不同铸件类型的胶片选型
铝合金铸件密度低、厚度薄,对分辨率要求高,建议选用T1或T2型高分辨率胶片,配合低能量射线获得清晰成像。铸钢件壁厚大、密度高,需要较高能量的射线穿透,可选用T3或T4型高感光度胶片缩短曝光时间。球墨铸铁件介于两者之间,T3型胶片通常是最佳选择。对于壁厚差异大的复杂铸件,可采用双胶片技术,同时获得厚薄部位均合格的底片。
工艺优化的实用技巧
使用铅箔增感屏不仅能提高感光效率,还能吸收散射线、提升底片对比度。前屏厚度一般选用0.02至0.03mm,后屏可选用0.1至0.2mm。对于薄壁铸件,可考虑使用荧光增感屏进一步缩短曝光时间,但需注意荧光屏可能降低分辨率。曝光时应尽量减小焦距,在保证几何不清晰度达标的前提下提高射线强度。
检测效率与成本平衡
铸件检测通常批量大、节奏快,在满足质量要求的前提下应优先考虑效率。建议工厂对不同产品建立标准工艺卡,固化最佳参数组合,减少试错成本。定期统计各产品的检测合格率和返工率,通过数据分析持续优化工艺。