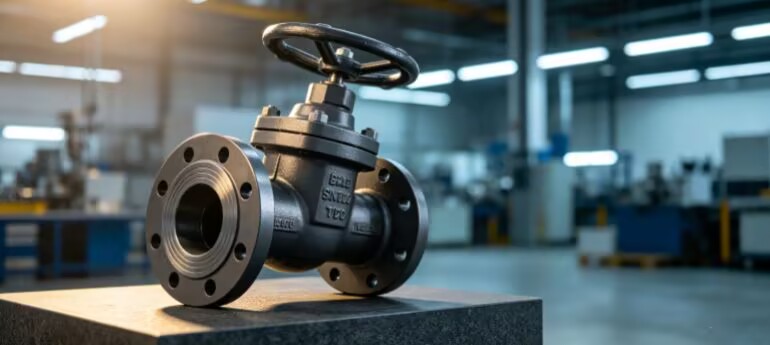


工厂批量添置器械时,多数采购人员都会纠结生产设备怎么采,想要掌握实用的工厂批量生产设备采购技巧,精准把控品质、价格与交付周期。批量采购生产设备数量多、投入成本高,一旦采购失误,会造成大额资金浪费与生产线停滞问题,因此采购过程需要精准把控每一个细节。批量采购专用生产设备采用复合金属材质,结合Q235钢材与球墨铸铁优势,兼顾强度与减振性,设备抗拉强度370-500MPa,耐温500℃,结构稳固、负载能力强,支持24小时连续作业,适配工厂批量生产工况,是工业批量采购的优选机型。
1、批量采购需提前核定需求,精准匹配设备参数。采购前结合工厂生产线布局、日产能需求、作业环境,统计所需设备数量、规格、功能参数,统一采购标准,避免不同设备参数杂乱导致生产线适配混乱。同时根据生产规划预留设备升级空间,优先选择模块化、可拓展机型,方便后期生产线扩容升级,无需重复采购设备。
2、批量采购优先对接源头厂家,把控价格与品质优势。批量采购需求量大,直接对接源头生产厂家,可争取阶梯式批发优惠,大幅降低单台设备采购成本。同时厂家可提供批量专属质检服务,每台设备均单独核验参数、性能、做工,保障整批设备品质统一、无瑕疵,避免批量采购出现设备品质参差不齐的问题。
3、合理规划交付与安装周期,保障生产线有序投产。批量设备体积大、数量多,运输、安装耗时较长,采购时需提前与厂家沟通交付批次、到货时间、安装进度,结合工厂停产升级、扩建周期规划收货时间,避免设备提前到货堆积占用场地,或延期到货耽误投产进度。同时要求厂家安排多组技术人员同步安装调试,缩短整体落地周期。
4、签订批量专属合作协议,锁定长期权益。长期批量采购的工厂,可与厂家签订年度合作协议,锁定设备采购底价、售后优先级、现货储备权益,后续补货、换新可享受专属优惠与快速交付服务。同时明确批量设备的整体质保、联保政策,整批设备统一售后维保,降低后期运维管理难度,提升采购性价比。